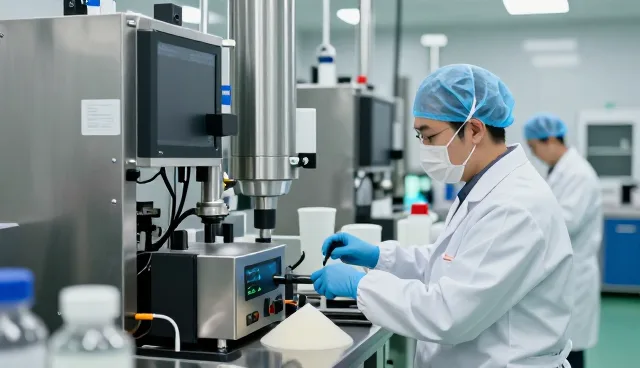
在医药行业,设备的稳定运行直接关系到药品生产质量与安全。因此,设备维护不仅是日常管理的重要环节,更是保障产品合格率和避免生产中断的关键。然而,由于医药设备多为高精度、高洁净度的仪器,其维护过程中常面临诸多挑战。例如,部分设备在运行中出现温度波动、压力异常或传感器失灵等问题,这些现象如果不及时处理,可能会对生产流程产生严重影响。
质量保障是医药设备维护的核心目标之一。维护人员在处理设备故障时,需严格遵循操作规范,确保每一次检查和维修都符合标准。例如,在对无菌灌装设备进行维护时,需特别关注洁净室环境的控制,防止微生物污染。同时,维护过程中应使用经过校准的检测工具,确保数据的准确性和可追溯性。这些措施能够有效降低因设备问题导致的产品质量问题风险。
在实际操作中,设备维护人员常遇到因操作不当导致的误操作问题。例如,某些设备的控制系统需要定期校准,但部分维护人员可能因缺乏培训或疏忽,未能按时执行校准程序,从而引发系统偏差。此外,部分设备在长时间运行后,内部零件可能因磨损而影响性能,如泵体密封圈老化、管道连接处松动等,这些问题若未及时发现和处理,将对产品质量构成潜在威胁。
针对医药设备维护中的常见问题,制定标准化的处理流程至关重要。例如,对于温度控制系统异常,维护人员应首先检查传感器是否准确,再排查控制模块是否正常,最后确认冷却系统是否运行良好。同时,建立设备运行日志,记录每次维护和故障处理的时间、原因及解决方式,有助于后期分析问题根源并优化维护策略。这种系统化的管理方式能显著提高维护效率,减少重复性故障。
在医药生产环境中,维护人员还需具备良好的应急处理能力。当设备突发故障时,如真空系统突然失效,必须迅速判断故障位置并采取隔离措施,防止对生产流程造成更大影响。同时,维护人员应熟悉应急操作规程,如紧急停机按钮的位置、备用电源的使用方法等。这些技能的掌握,不仅能够保障生产安全,也能最大限度减少停机时间。
为了提升维护工作的质量,企业应建立持续改进机制,定期对维护流程进行评估和优化。例如,通过引入信息化管理系统,实现设备状态的实时监控和预警,帮助维护人员提前发现潜在问题。此外,组织定期培训和考核,确保维护人员掌握最新的维护技术和安全规范,也能有效提升整体维护水平。这种持续优化的管理方式,是保障医药设备质量的关键支撑。
在实际维护过程中,还需特别注意设备清洁与消毒的规范执行。例如,某些设备在维护后需要进行高温灭菌处理,以防止微生物污染。维护人员应严格按照操作规程进行,确保消毒过程的完整性和有效性。同时,维护后应进行设备性能测试,确认其运行状态是否符合生产要求。这些细节的把控,是保障产品质量的重要环节。
最后,维护工作的质量保障还依赖于团队协作与沟通。在设备维护过程中,不同岗位之间需要密切配合,如生产部门与维护部门应保持信息同步,确保设备故障能够及时响应。同时,维护人员应与设备供应商保持良好沟通,获取技术支持和备件信息,以提高维护效率和质量。这种跨部门的协同机制,能够进一步提升医药设备维护的整体水平。